部屋102、建物13、エリアA、ワニャンゾンチュアンパーク、ガンヤオ町、ヤシャン郡、中国中国。
締め付け中にボルトが折れる場合と、数週間使用後にジョイントが緩む場合は、根本原因が同じである 2 つの相反する故障モードです。つまり、レンチに加えられるトルクとジョイントに生じる実際のクランプ力の信頼性が低い関係です。標準の公式 T = K × D × F はトルクをボルトの予荷重に変換しますが、その変換の精度はほぼ完全に 2 つの入力、つまりターゲット クランプ荷重とナット係数 K に依存します。これら 2 つを正しく理解すれば、計算されたトルクにより、ボルトを降伏方向に押すことなくしっかりと固定されたジョイントが生成されます。間違えると、同じレンチ設定でボルトが破損するか、接続が危険なほど緩んだままになります。この記事では、計算、その精度を決定する変数、および実際の生産および保守作業でそれらの変数を管理する方法について説明します。
従来のボルト トルクの計算では、すべて同じ関係が使用されます。
T = K × D × F
場所:
レンチに加えられるトルクの約 10 ~ 16 パーセントのみがクランプ力として作用します。残りは、ボルト頭の下の摩擦、係合したねじ山間の摩擦、およびねじ山のらせんのくさび作用によって消費されます。ナット係数は、これらすべての損失を 1 つの経験的な数値で捉えるために存在します。これは物質的な定数ではなく、一度検索してどこでも再利用することはできません。これは、ボルトのトルク計算で最もよくある間違いです。
目標プリロードは、ジョイントを実際に保持する力です。この値は、使用荷重下でジョイントを閉じた状態に保つのに十分な高さである必要がありますが、ボルト材料の降伏強度を下回らないように十分に低いものでなければなりません。標準的なアプローチは、ボルトの耐荷重から計算することです。
耐荷重=耐力×引張応力面積(A s )
ほとんどの構造および機械の接合部では、目標予圧は非永久接合部では耐荷重の 75% に設定され、ボルトが取り外されない永久接合部では最大 90% に設定されています。シールを過度の圧縮から保護するために、ガスケット付きジョイントは通常 50 ~ 60% の範囲に留まります。
| サイズ | 引張応力領域A s (mm 2 ) | グレード 8.8 耐荷重 (kN) | グレード 10.9 耐荷重 (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
強度グレードは、ボルトが永久変形するまでにどれだけの荷重に耐えることができるかを定義します。 8.8 等級のボルトの耐力は約 580 MPa、10.9 等級は約 830 MPa、12.9 等級は約 970 MPa です。グレードが高くなると、同じボルト サイズでより高い予圧が可能になりますが、目標予圧と降伏点の間のギャップが狭くなるため、正確な締め付けがより重要になります。
ナット係数は、ボルトのトルク計算における最大の不確実性の原因です。ボルトのサイズと目標予圧はある程度の信頼性を持って決定できますが、K は表面処理、潤滑剤、ねじ公差、締め付け速度、さらには締結具の使用回数によっても変化します。 K がわずかに変化すると、同じクランプ荷重に達するのに必要なトルクに大きな変化が生じます。
| 表面状態 | ナットファクターK範囲 |
|---|---|
| 普通鋼、清潔で乾燥した状態 | 0.20~0.25 |
| 亜鉛メッキ、ドライ | 0.25~0.35 |
| 亜鉛メッキ、軽潤滑 | 0.18~0.22 |
| 黒染め、油引き | 0.15~0.20 |
| リン酸塩と油 | 0.16~0.20 |
| ステンレス鋼、乾式 | 0.30~0.40 |
これらの範囲は開始点であり、保証値ではありません。めっきの厚さ、潤滑剤の種類、ねじの仕上げはすべて、特定のファスナーのバッチの結果に影響を与えます。独自のコーティングおよびねじ切りプロセスを管理するメーカーは、実際の製造部品に基づいてトルク ガイダンスを提供できます。これは、一般的なテーブルに依存するよりもはるかに安全です。
亜鉛メッキされ軽く潤滑されたグレード 8.8 の M10 x 1.5 ボルトが非永久的な構造接合部に取り付けられていると考えてください。計算は 5 つのステップで進みます。
計算上のトルクは約50N・mとなります。ここで、最後のステップを K = 0.30 で繰り返します。これは、乾燥状態の同じ亜鉛メッキボルトに対して現実的です: T = 0.30 × 0.010 × 25,230 = 75.7 N·m。目標クランプ荷重が変わらないにもかかわらず、トルクは 50% 増加します。一般的なグラフからトルク値をコピーするのは危険であるのはこのためです。同じボルトでも、コーティングと潤滑の方法に応じて、非常に異なるトルク設定が必要になる場合があります。
四三酸化鉄グレード 8.8 六角ボルトを使用する機械アセンブリは同じ計算パスに従いますが、コーティングによりナット係数が変わります。軽油膜を備えた黒色酸化ボルトは通常 0.15 ~ 0.20 の範囲にあり、同じ予圧に対して必要なトルクが低くなります。
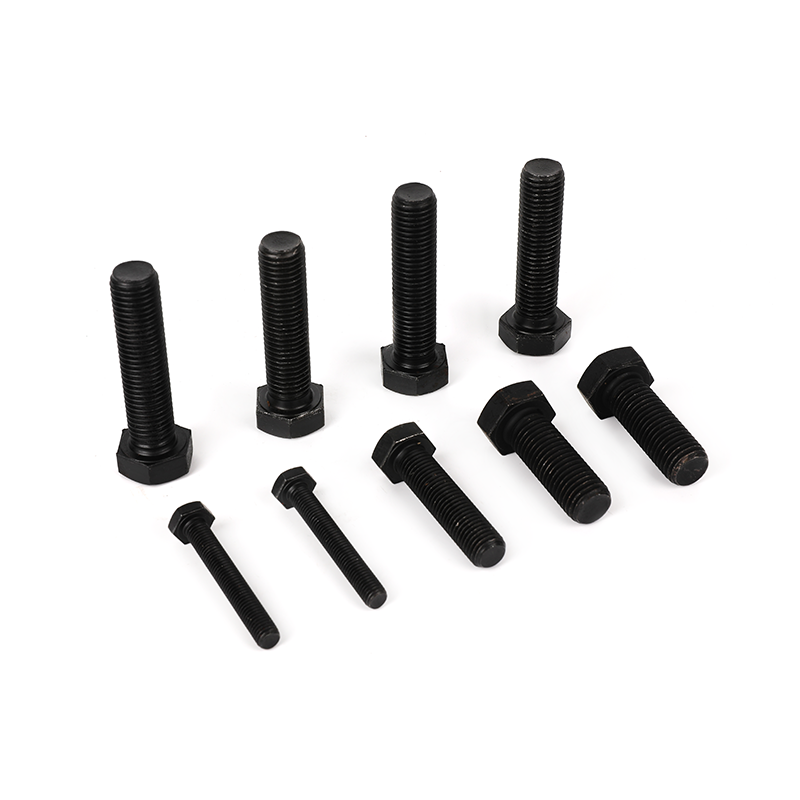 グレード 8.8 四三酸化鉄全ねじ六角ボルト、予圧制御用 これらの六角ボルトは、軽油でナット係数を約 0.15 ~ 0.20 にシフトする黒色酸化皮膜を使用しており、予圧に対するトルクの正確な計算が可能です。組み立て条件やコーティングの効果が重要な場合には、これらを考慮してください。 製品を見る→
正しく計算されたトルク値であっても、設置条件が管理されていない場合、組立ラインで失敗する可能性があります。以下の要因により、クランプ荷重の測定値が計算値と異なることが定期的に発生します。
振動は別の問題であり、トルクだけでは解決できません。初期トルクが適切であるにもかかわらず、使用中にジョイントの予圧が失われる場合、その原因は多くの場合、摩擦に抵抗できない滑りや曲がりです。理解する 使用中に六角ボルトが緩むのはなぜですか 予圧の問題をジョイントの設計の問題から分離するのに役立ちます。
標準テーブルは一般的な六角ボルトをカバーしていますが、多くの産業用途では標準ボルトのように動作しない留め具が使用されています。 3 つのグループは、計算を適用する必要がある箇所を示しています。
フランジボルトはクランプ圧力をより広いベアリング領域に分散させ、埋め込み損失を低減し、予圧保持力を向上させます。滑り止めテクスチャにより摩擦が加えられ、回転に抵抗し、動的負荷の下でジョイントがより安定します。トルクの公式は引き続き適用されますが、ナット係数は実際のフランジの形状と表面処理に対して確立する必要があります。滑り止め加工を施したグレード 10.9 の亜鉛メッキ フランジ ボルトが典型的な例であり、そのトルク仕様は六角ボルト チャートではなく実際のメッキ表面でのテストから得られる必要があります。
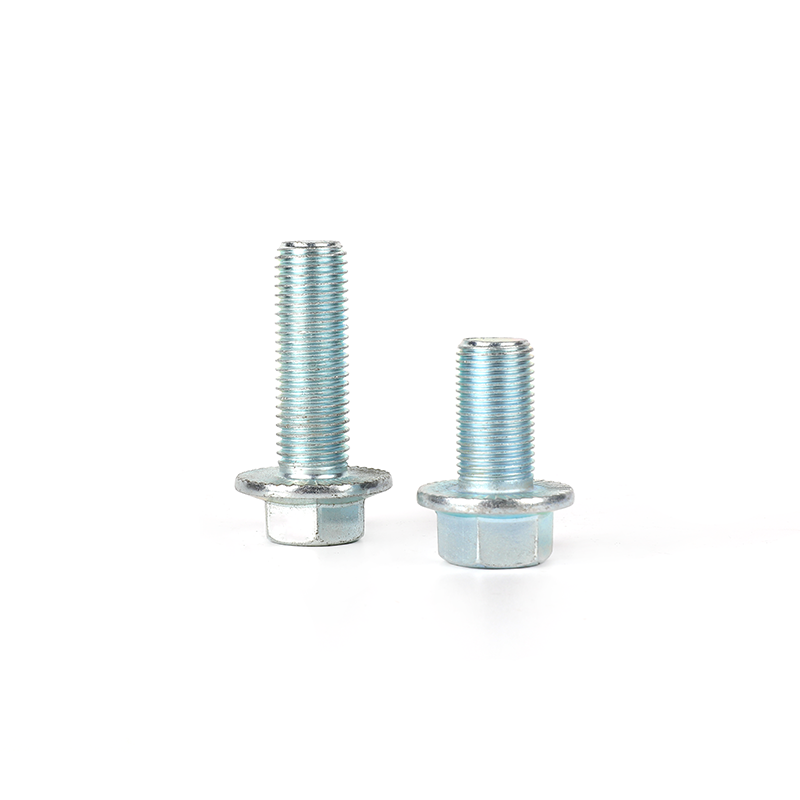 滑り止め加工を施したグレード 10.9 亜鉛メッキフランジボルト フランジ ボルトはクランプ圧力をより広いベアリング領域に分散し、滑り止めテクスチャが摩擦を加えて動的荷重下でのジョイントの安定性を高めます。この例では、トルク仕様を実際のめっき表面で検証する必要がある理由を強調します。 製品を見る→
太陽光発電の取り付け構造では、高い耐力によりコンパクトな寸法で強力なクランプを実現できるため、グレード 12.9 のボルトがよく使用されます。実際の計算範囲は狭いです。耐荷重の 75% で、12.9 ボルトには約 970 MPa の応力がかかり、10 ~ 15% 締めすぎると材料が降伏方向に向かう可能性があります。この用途では、検証されたナット係数と校正されたツールが不可欠です。太陽光発電構造で使用されるグレード 12.9 亜鉛メッキ皿頭角首プラウ ボルトは、このレベルの制御を必要とする締結具の良い例です。
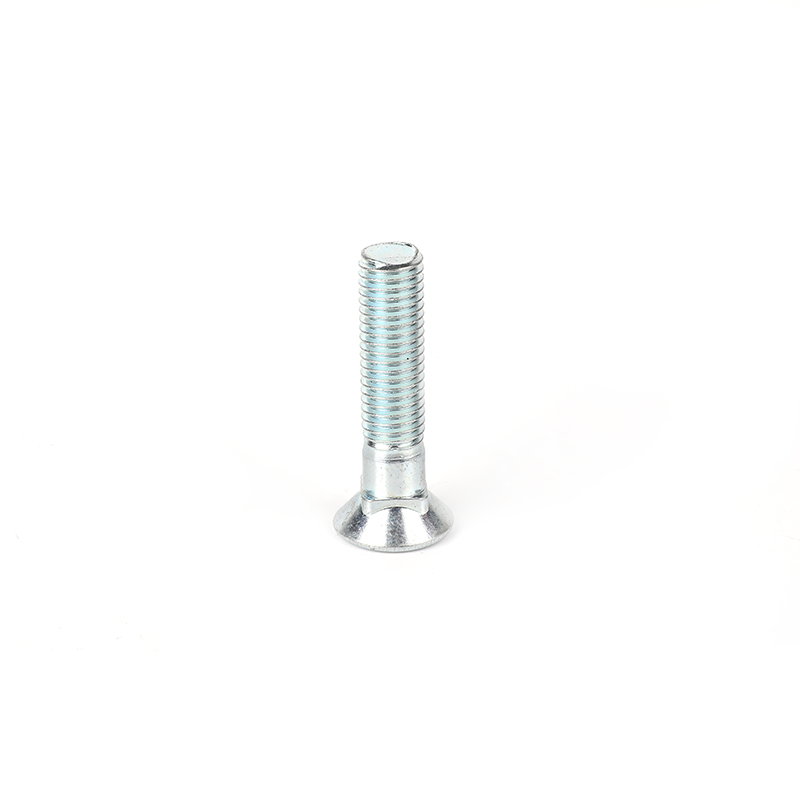 グレード 12.9 亜鉛メッキ皿角首プラウ ボルト 高強度 12.9 プラウ ボルトには、75% 耐荷重で 970 MPa 近くの応力がかかるため、検証されたナット係数と校正された工具が必要です。皿頭のスクエアネック設計は、正確なクランプが重要な太陽光発電の取り付け構造に適しています。 製品を見る→
内部通路を備えたオイルパイプネジなどの中空ボルトは、有効断面積が小さくなります。同じ公称サイズのソリッドボルトの引張応力領域は耐荷重を過大評価するため、標準的な計算では安全でない予荷重が生成されます。トルク仕様を信頼するには、中空セクションの実際の応力領域を測定するか、引張試験を実行する必要があります。
すべてのボルトのトルク計算は、チャート値からではなく、ボルト材質の耐荷重から開始してください。ボルトのグレードと応力領域から目標予圧を定義し、正確なコーティングと潤滑状態に一致するナット係数を選択し、ジョイントが安全に関連する場合は必ずサンプル バッチで結果を検証します。
重要なジョイントの場合、トルクのみよりもトルクと角度の制御の方が信頼性が高くなります。締め具を低い締め付けトルクまで動かし、規定の回転角度だけナットを進めます。この方法は、ナット係数への依存度がはるかに低く、コーティングと潤滑の通常の変動全体にわたってより一貫した予圧を生成します。
プロジェクトで標準外の頭部形状、特殊なねじ形状、または共通のテーブル以外の強度グレードが必要な場合、標準の公式は根拠を失います。その時点で、信頼できる仕様への最速のルートは、ファスナーの製造元と直接協力することです。必要なプロジェクトのために カスタムファスナーの製造 、工場と設計について話し合うことが、生産現場で機能するトルク仕様への近道です。

固定停止には、ボルト、ワッシャー、ナット、4PCS円筒形のシールドが含まれます。ボルトを締めることにより、シールドチューブが拡張され、コンポーネントはコンクリートの壁などの硬いオブジェクトにしっかりと固定できます。当社の炭素鋼亜鉛メッキヘビーデューティフィックスアンカーボルトは、固定強度を大幅...
詳細を参照してください
フランジボルトは、パイプとコンポーネントをフランジとしっかりと接続するために特別に使用されます。 Frangeボルトは固体Tと耐久性であり、DIN-6921、GB-5787、GB-5789などのさまざまな基準に不満を抱いています。スリップアンチスリップテクスチャを備えたグレード10.9の亜鉛メ...
詳細を参照してください
グレード8.8酸化グレードのフルスレッドヘキサゴンソケットボルトには、内部六角設計があり、ヘックスヘッドのあるレンチで使用する必要があります。完全なスレッド設計により、ボルトの取り付けと締めが簡単になります。ボルトの表面は酸化および黒くなっており、その強度は8.8の強度要件を満たしており、パフ...
詳細を参照してください
グレード8.8酸化グレードのフルスレッドヘキサゴンボルトは非常に一般的なファスナーであり、レンチまたはヘックスレンチを締める必要があります。私たちのHEXヘッドボルトは仕様要件を満たし、材料は資格があり、精度はエラー内にあり、8.8の強度要件を満たし、エンジニアリング構造に信頼できるサポートを...
詳細を参照してください
この製品は高品質の炭素鋼で作られており、厳密な熱処理プロセスを受けています。それは高い強度、良好な弾力性と靭性を持っています。表面処理は、青と白の電気ガルバン化/黒化であり、良好な腐食抵抗を持ち、設置が簡単で、広く使用されています。グレード8.8亜鉛メッキ/黒い酸化物部分 - スレッドヘキサゴ...
詳細を参照してください
この304ステンレス鋼プレーンフルスレッドヘキサゴンボルトは、高品質のステンレス鋼材料で作られた一種のファスナーであり、耐食性と酸化抵抗があります。完全なスレッド設計により、ボルトの全長にわたって均一なスレッドが保証され、簡単に設置して取り外します。外部HEXヘッドの設計により、レンチやその他...
詳細を参照してください
このプレーンラウンドフラットヘッド溶接ショルダーボルトは、さまざまな溶接アプリケーションに適したファスナーです。その平らなヘッドとラウンドヘッドのデザインにより、溶接プロセス中により安定して動作しやすくなり、張力強度とせん断強度が良好です。顧客のニーズによると、糸の表面に糸を追加して、留め具を...
詳細を参照してください
このグレード12.9の亜鉛メッキカウンターサンクヘッドスクエアネックプラウボルトには、高精度、高動作性、高強度、高張力強度の利点があります。ボルトが接続コンポーネントにしっかりと適合し、滑らかな表面を持つことができるように、四角い首、多期ヘッドなどのアプリケーションシナリオに従って設計されてい...
詳細を参照してください
部屋102、建物13、エリアA、ワニャンゾンチュアンパーク、ガンヤオ町、ヤシャン郡、中国中国。
+86-17858810290
+86-573-84648787
製品
携帯
